简体中文
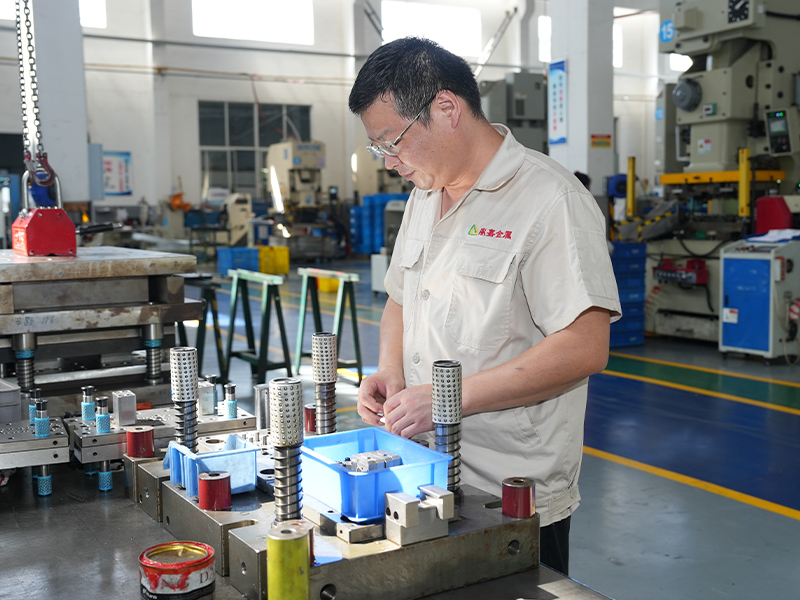
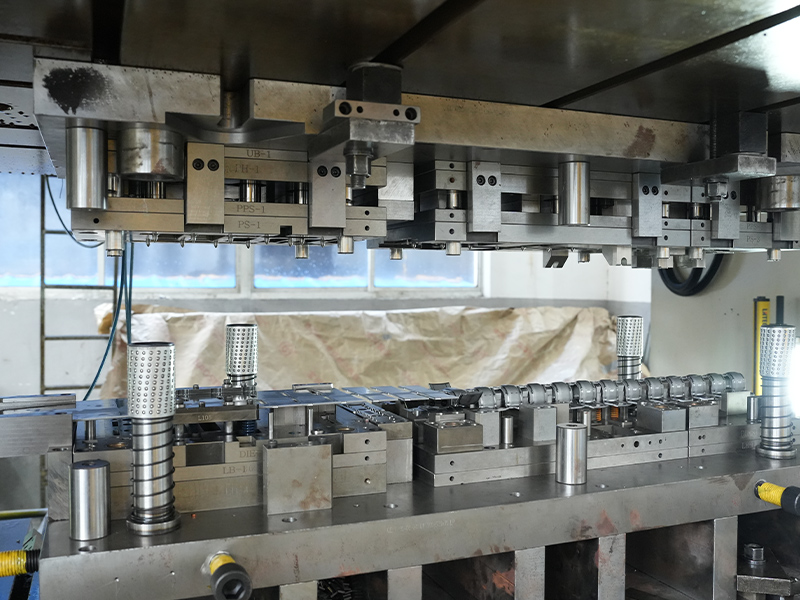
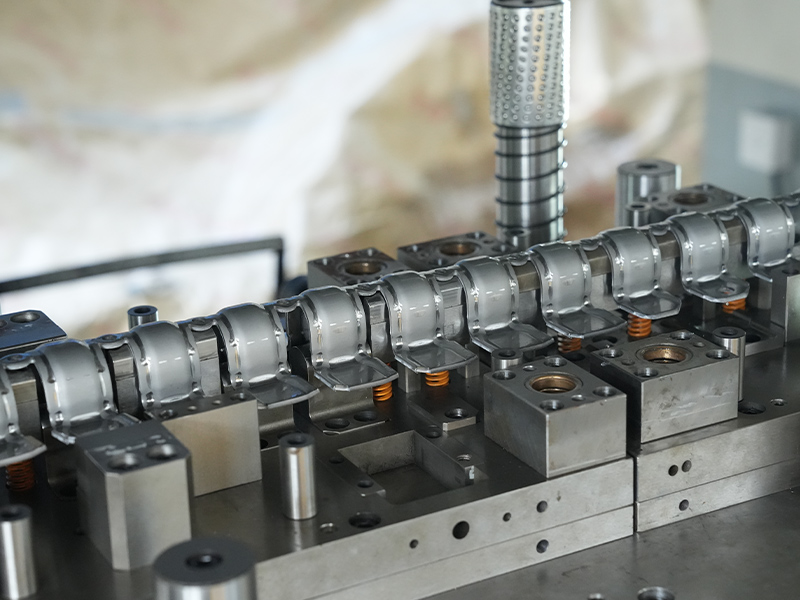
エンジニアは、新しい車両プラットフォームのターボチャージャーの近くに設置されるステンレス鋼ブラケットの部品プリントを送信しました。予測数量は年間 400,000 個で、1 つの取り付け穴は±0.05 mm の公差を保持する必要があります。数日以内に、工具サプライヤーは、毎分約 250 ストロークでコイル素材に穴を開け、トリミングし、形成し、完成したブラケットに切断する方法を示すストリップ レイアウトを返信します。この反応は、順送金型設計が成功するか、問題を引き起こすかのどちらかになります。
プログレッシブ金型設計は、単一の金型セット上で複数のスタンピング操作を配置し、各プレス ストロークで完全な部品を製造できるようにするものです。金型のレイアウトは、ツールの寿命全体にわたって生産されるすべての部品の品質、ツール自体のコスト、注文から生産までのリードタイムを決定するため、細心の注意を払う価値があります。
順送金型設計の内容
順送金型は、連続した金属ストリップを加工します。ストリップは、プレスストロークごとに、ピッチまたは送り長さと呼ばれる固定距離だけ前進します。各ステーションでは、パイロット穴の穴あけ、輪郭のトリミング、フランジの曲げ、カップの絞り、またはフィーチャのエンボス加工などの 1 つの操作が行われます。最終ステーションでは、完成した部品が金型を通過したキャリア ストリップから分離されます。
順送金型設計の主な要素は次のとおりです。
- すべてのステーションでストリップの位置を揃えるためのパイロット穴とパイロット。
- ピアス、トリミング、成形、絞り、エンボス加工、カットオフをカバーするステーションシーケンス。
- ステーション間で部品を保持するキャリア ストリップとウェブ。
- 材料の流れと部品の排出を制御するストリッパー、ガイド、スプリング、ダイプレート。
シーケンスとキャリアの設計は詳細ではありません。すべての下流ステーションは、材料が正しい位置に正しい形状で到着するかどうかに依存しているため、これらはプロセス全体のバックボーンです。
順送金型の開発方法
プログレッシブ金型設計は、反復可能なワークフローに従います。何らかのステップをスキップすると、通常、後で印刷上の問題として現れます。
- パーツのプリントと 3D モデルを確認します。公差、材料グレード、結晶粒方向、バリ面、エッジ品質、および表面仕上げ要件を確認します。
- ストリップ レイアウトを構築します。ストリップの幅とピッチを決定し、操作を論理的な順序で配置し、パイロットを最後のステーションまで配置します。
- 個々のステーションを設計します。各操作のパンチとダイの材質、切断クリアランス、曲げ角度、絞り半径を選択します。
- 成形シーケンスをモデル化してシミュレーションします。スプリングバック、減肉、材料の流れを予測し、工具鋼を切断する前に設計を調整します。
- 金型を製作、組み立て、試してみます。サンプルストリップを実行し、部品を測定し、部品が仕様を満たすまでステーションの高さとクリアランスを微調整します。
ストリップのレイアウトは最も重要なステップです。不安定なキャリアや弱い操縦による不適切なレイアウトは、より優れた機械加工によって修復することはできません。場合によっては何千もの部品が作られた後でのみ、印刷機で失敗することもあります。このため、経験豊富なダイ設計者は、他のフェーズよりもストリップのレイアウトに多くの時間を費やします。
部品の品質とコストを左右する設計上の決定
材料の選択
材料の挙動は、すべての順送金型設計の出発点です。 304、316、410 ステンレス鋼などのより硬いグレードは、成形中に加工硬化するため、金型には十分なクリアランスを残す必要があり、場合によっては応力除去ステップを含める必要があります。アルミニウムとその合金は容易に形成されますが、工具表面で摩耗する傾向があるため、潤滑、研磨工具鋼、および管理されたクリアランスが不可欠です。銅合金は優れた導電性と延性を備えていますが、電気接触領域にバリが入らないように鋭利な工具が必要です。亜鉛メッキまたは亜鉛メッキ鋼は、せん断されたエッジでコーティングが失われる可能性があるため、設計者は層を保護するためにクリアランスとエッジの形状を制御する必要があります。
| 材質 | 代表的な順送金型部品 | 設計上の考慮事項 |
|---|---|---|
| ステンレス鋼(304、316、410) | ブラケット、ガスケット、遮熱板 | 仕事はハードになります。十分なクリアランスが必要で、場合によってはスタンプ後の処理が必要です |
| アルミニウムおよびアルミニウム合金 | ヒートシンク、充電パイルプラグ | 軽くて成形しやすい。時計のかじり、スプリングバック、表面仕上げ |
| 銅と真鍮 | コネクタ、ピン、ベアリングキャップ | 優れた成形性。バリ制御には鋭利な工具が必要 |
| 亜鉛および亜鉛メッキ鋼 | モーターハウジング、ショックアブソーバー | コーティングが剥がれる可能性があります。隙間が狭いため、エッジ保護が維持されます |
アン 自動車用鋼フランジ は、単純そうに見えて進行に大きく依存するパーツの良い例です。通常、フランジの形状、穴のパターン、平坦度の要件により、設計者はピアシング、トリミング、成形ステーションを組み合わせる必要があり、金型は長期間の生産工程にわたって寸法安定性を維持する必要があります。
 カスタム自動車鋼フランジのサプライヤー、会社 常州鼎佳金属技術有限公司は、中国のカスタム自動車用鋼製フランジのサプライヤーおよび自動車用鋼製フランジの会社です。 製品を見る→
ストリップのレイアウトとステーションのシーケンス
ステーション間のピッチによって送り長さが決まり、ひいてはストロークごとに生産される部品の数が決まります。ピッチを短くすると生産量は増加しますが、深部成形ツールを入れる余地が少なすぎる可能性があります。キャリア ストリップは、すべてのステーションで部品を移動できるほど十分な強度を維持しながら、材料の利用率を高く保つために十分な幅を保つ必要があります。パイロットは、パイロット ホールが最終ステーションまで存続する場合にのみ安全であるため、レイアウトではパイロット ホールを早期に切り取ってはなりません。これらのトレードオフが、ツールの開始前にストリップ レイアウトのレビューが重要となる理由です。
公差と重要な機能
最新の順送金型設計では、小型から中型部品の穴位置を±0.05 mm、平坦度を0.1 mm以内に維持するのが一般的ですが、達成可能な値は材料の厚さ、ストリップ幅、部品サイズ、ステーションの数によって異なります。高温エンジン用途では、 ステンレス鋼ターボ シーリング ガスケット 不完全な部分があるとシールが損なわれる可能性があるため、厳密な平坦性とバリのないエッジが求められます。各フィーチャーの機能を理解しているダイ設計者は、どの公差が重要でどの公差が二次的であるかを知っており、その知識は工具のコストに直接影響します。
 カスタムステンレス鋼ターボシーリングガスケットサプライヤー、会社 常州鼎佳金属技術有限公司は、中国のカスタム ステンレス鋼ターボ シーリング ガスケットのサプライヤーおよびステンレス鋼ターボ シーリング ガスケットのサプライヤーです。 製品を見る→
工具のコストとリードタイム: 購入者が期待すべきこと
順送金型がプロトタイプを作成する最も安価な方法であることはほとんどなく、すべての部品にとって正しい答えであるわけではありません。ツール自体のコストは、単純な 2 ステーション設計の場合は数千ドル、多くの成形操作を伴う複雑な金型の場合は 6 桁をはるかに超える場合があります。通常、年間生産量が十分に多く、部品あたりのコストが低いため工具への投資が相殺される場合、経済性から順送金型が有利になります。
予定通り、小型スタンピング用の典型的な順送金型の設計と製作には 4 ~ 10 週間かかります。複雑な形状、硬い材料、厳しい公差により、試用とサンプリングに時間がかかるため、その範囲が広がります。少なくとも 1 回のサンプル承認を計画し、顧客側の設計更新に伴う変更のコストを誰が負担するかを確認します。
順送金型設計における主なコスト要因は次のとおりです。
- ステーションの数と全体的な部品の複雑さ。
- 必要な公差と表面仕上げ。
- 工具鋼のグレード、コーティング、熱処理。
- 予想される工具寿命とメンテナンス間隔。
- トライアウトラウンド、検査、書類作成。
避けるべきよくある落とし穴
経験豊富なチームでも、順送金型の設計では同じ問題が繰り返されることがわかります。これらの問題を早期に認識することで、購入者のリスクが軽減されます。
- 特に高張力鋼やアルミニウムではスプリングバックを無視します。金型は最初から角度を補正して設計する必要があります。
- 伸びたり破損したりする弱いキャリアストリップを作成すると、フィードの問題や位置ずれが発生します。
- 重要な穴を形成領域に近すぎると、材料の動きによって位置が変わる可能性があります。
- 作業が完了する前にパイロット穴が切り取られ、下流ステーションは信頼性の高い位置合わせができなくなります。
- 研磨材には柔らかすぎる工具鋼を選択すると、摩耗が早まり、部品の品質が不安定になります。
- 部品設計と金型設計の分離。 2 つのチームが話し合いをしない場合、寛容さと重要な決定を変更するにはコストがかかります。
これらの問題のほとんどには根本原因が 1 つあります。それは、材料とプロセスが完全に理解される前に金型が設計されていることです。さまざまな材料の製造経験を持つサプライヤーは、試用時ではなく見積時にこれらの問題にフラグを立てることができます。
順送金型スタンピングパートナーの選択
適切なパートナーは、プレス機や金型以上のものをもたらします。独自の順送金型を設計および構築し、社内で生産を実行するプレス能力を備え、鉄金属と非鉄金属の両方の経験を実証できるサプライヤーを探してください。品質管理システムにより、工具、サンプリング、生産の手順が文書化されているという信頼性が高まります。最も重要なことは、サプライヤーは見積が確定する前に、ストリップのレイアウト、公差戦略、材料の選択について積極的に話し合う必要があるということです。
Changzhou Dingjia Metal Technology では、順送金型を設計するのと同じエンジニアリング チームが金型の組み立てとプレス ラインもサポートしています。当社のプレス能力は 500 トンに達し、生産範囲はステンレス鋼、鉄、自動車鋼、アルミニウム、銅、亜鉛系部品に及びます。この構造は、重要な知識と製造上のフィードバックがすべての設計レビューに直接反映されることを意味します。新エネルギー充電杭プロジェクトでは、順送金型アプローチを次のようなコンポーネントにも適用してきました。 型抜きアルミニウムファンヒートプレート 、熱性能、平坦性、表面品質がすべて重要です。
 カスタムスタンプアルミニウムファンヒートプレート新エネルギー充電パイルプラグサプライヤー、 常州Dingjia Metal Technology Co., Ltd.は、中国のカスタムスタンプアルミニウムファンヒートプレート新エネルギー充電パイルプラグサプライヤーおよび... 製品を見る→
次のパートに備えるには、次の内容を確認してください。 精密プレス部品の実践ガイド 材料、工具、生産要素がどのように相互作用するかを確認します。すでにプリントまたは 3D モデルをお持ちの場合は、 チームに連絡する 完全な投資を行う前に、ストリップのレイアウトとツールの計画について話し合うことができます。
順送金型設計は、見積もりの先を見据えるエンジニアとバイヤーに報います。ストリップのレイアウト、ステーションの順序、工具鋼の選択、および金型の背後にある材料の知識はすべて、部品が予定どおりに到着し、公差を維持し、手頃な量の量を維持できるかどうかを決定します。レイアウトを確認し、前提条件に疑問を持ち、鉄鋼を切断する前に金型エンジニアが話し合うパートナーを選択してください。