简体中文
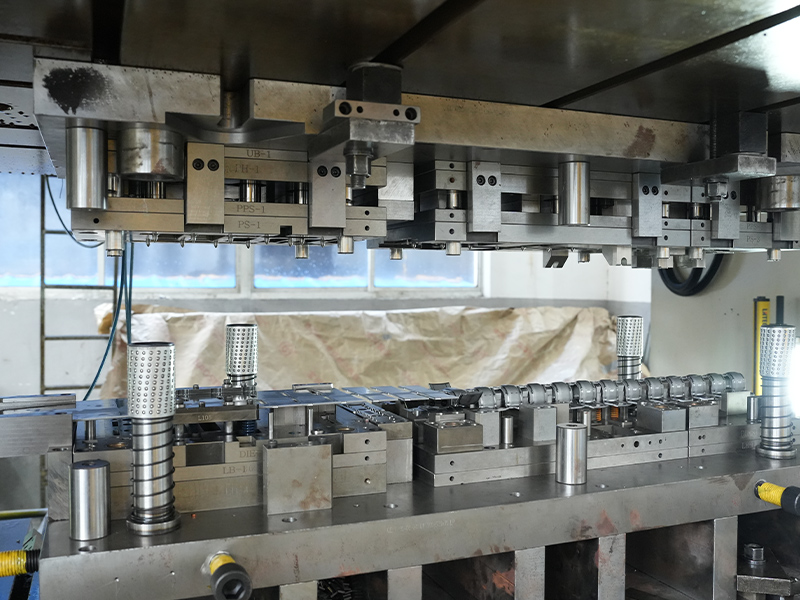
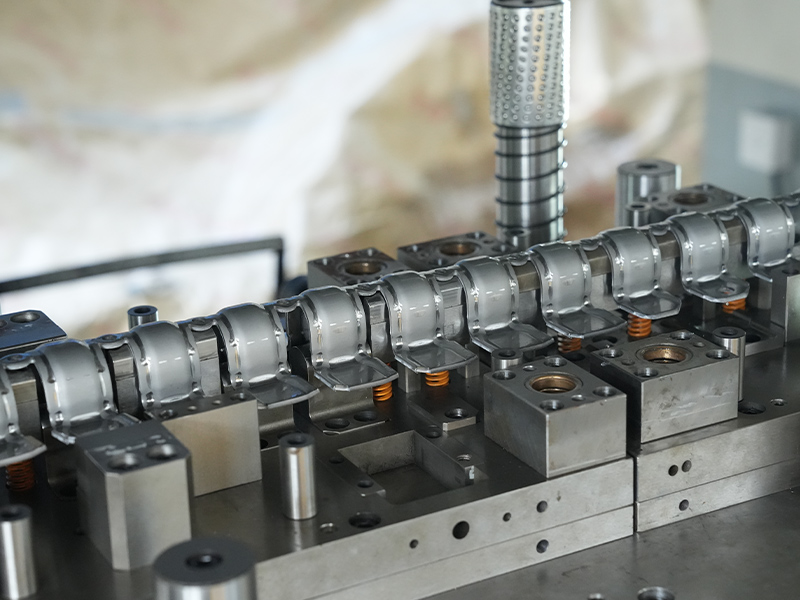
相互接続を指定するエンジニア、ベアリングケージを調達する調達マネージャー、または放熱を最適化する製品設計者にとって、銅プレス部品は、他のほとんどの種類のコンポーネントでは実現できない性能と製造可能性の収束を表すことがよくあります。課題は、銅を打ち抜きできるかどうかではなく、適切な合金を選択し、コストと機能のバランスをとる公差を定義し、最初の工具を切断する前にサプライヤーに適切な質問をする方法です。
銅プレス部品とは何ですか?
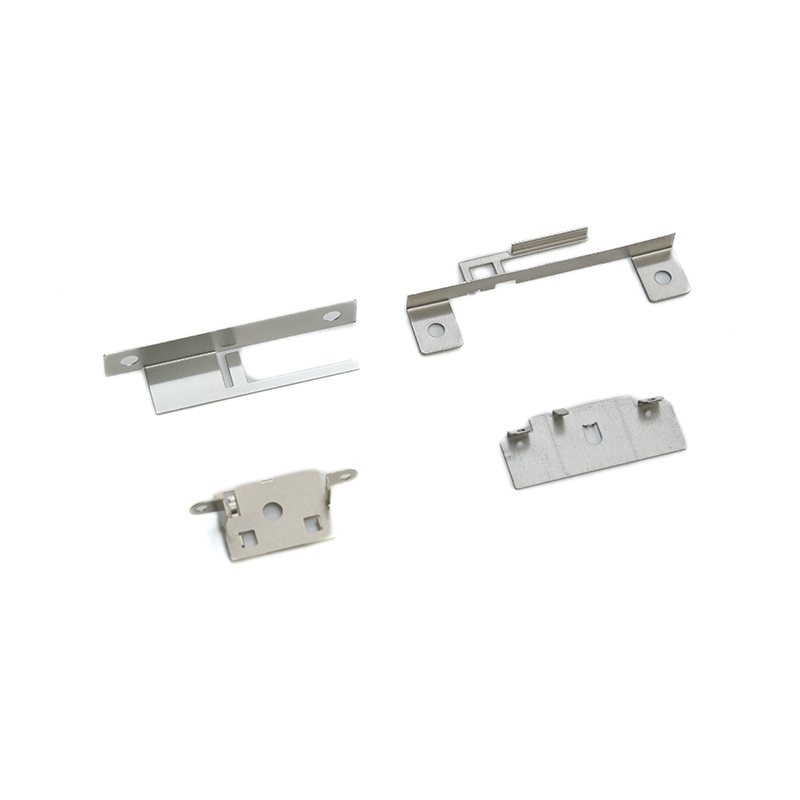
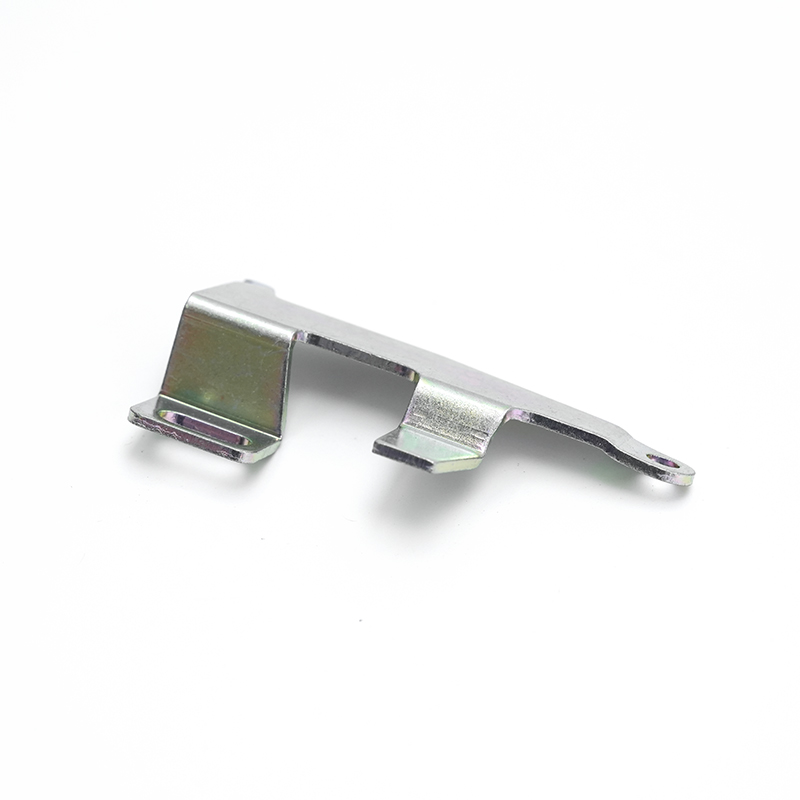
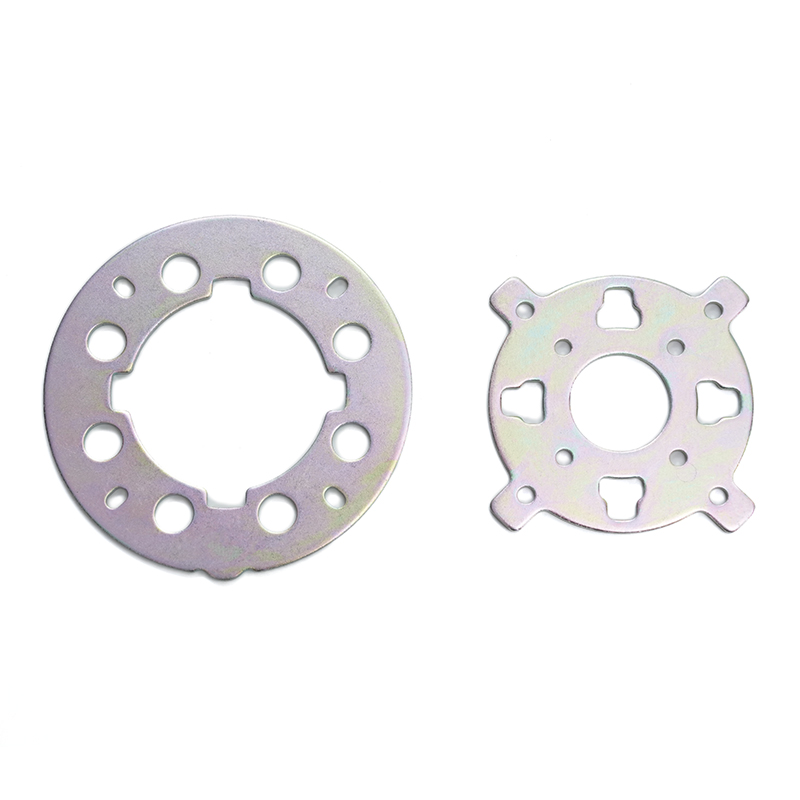
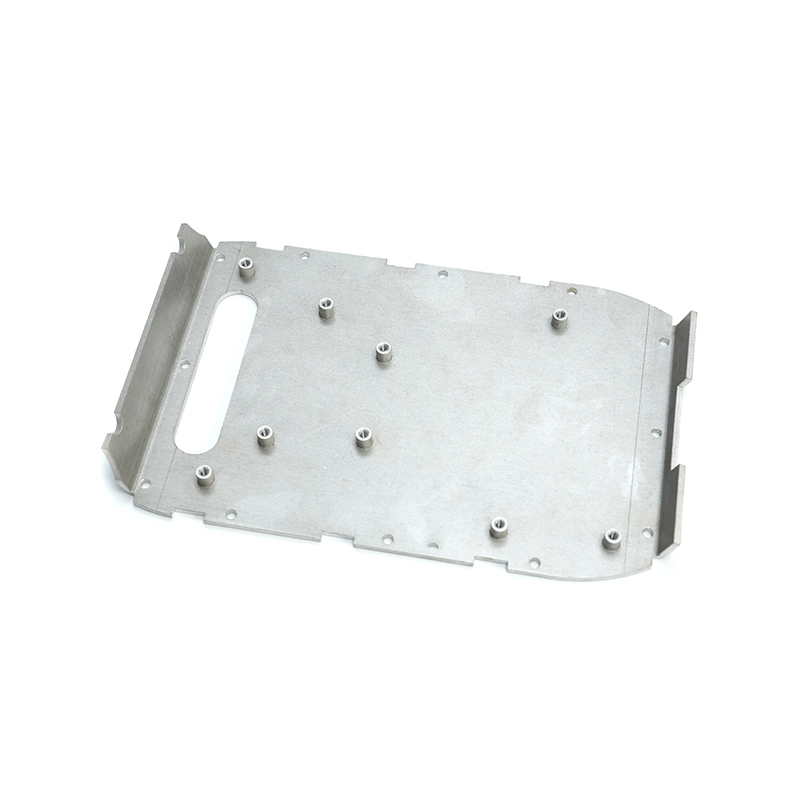
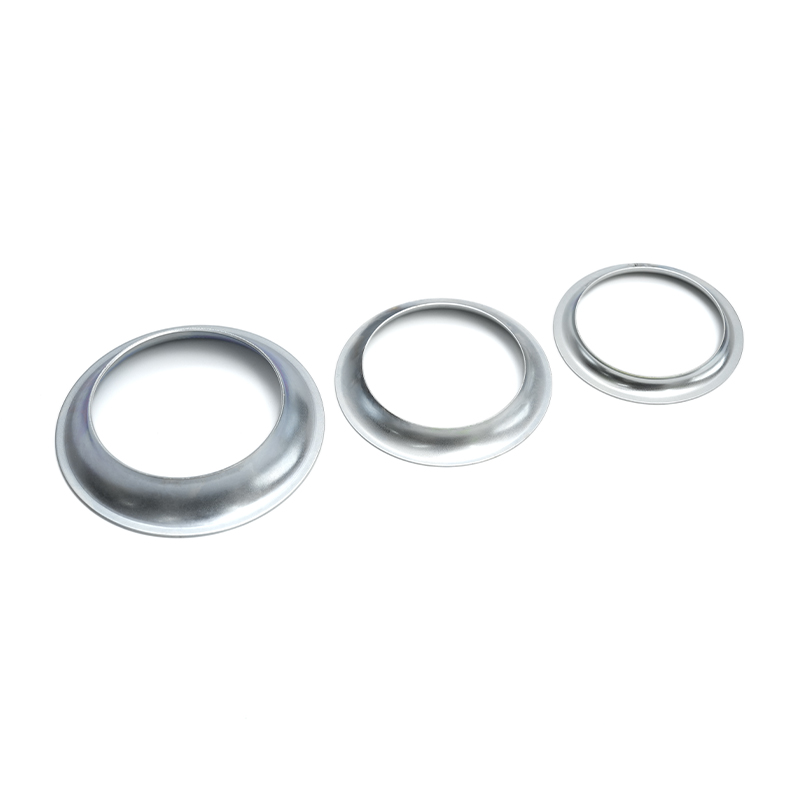
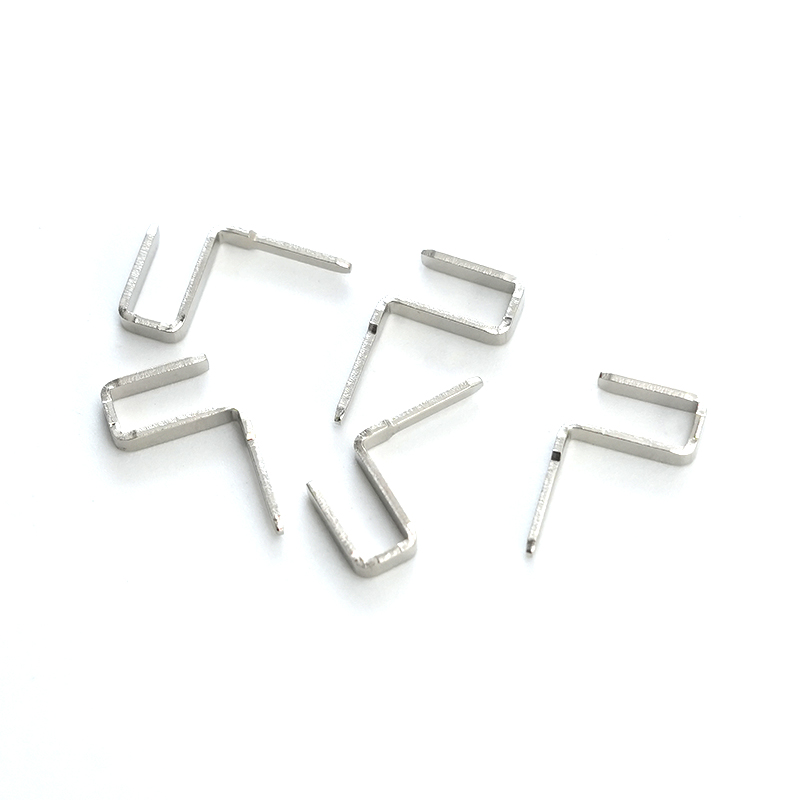
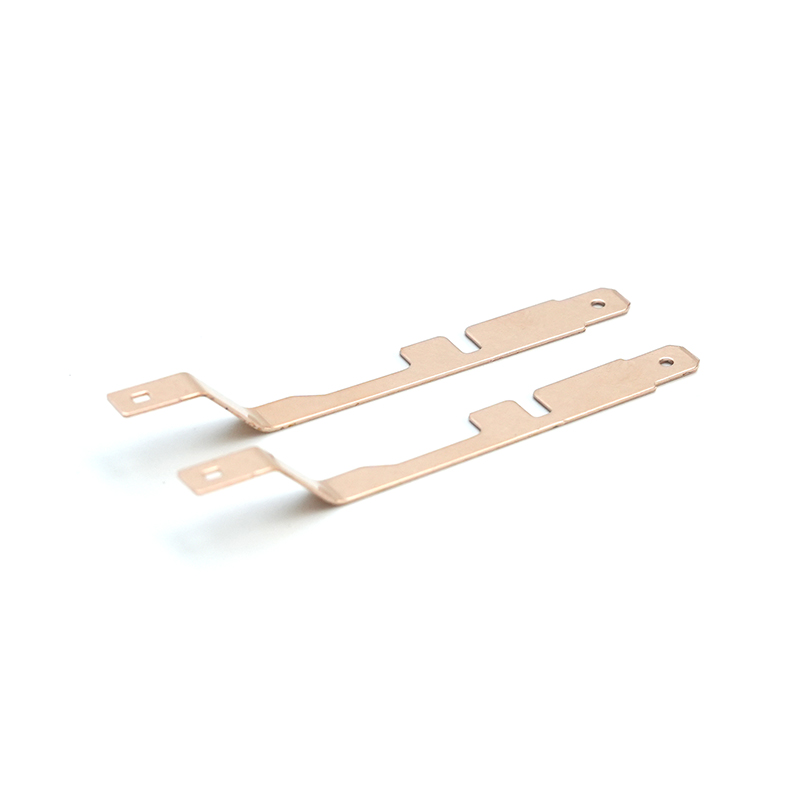
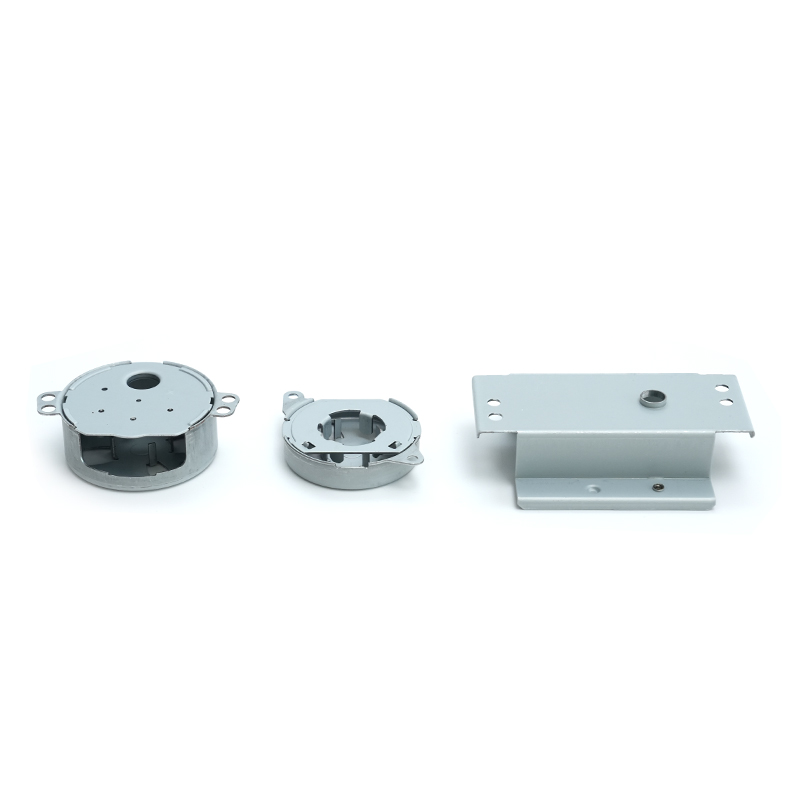
銅プレス部品 銅または銅合金のストリップを順送または複合スタンピング金型に高トン数で供給して製造される精密金属部品です。ストリップは、一連のステーションで、多くの場合 200 ストローク/分を超える速度で、ブランキング、穴あけ、曲げ、絞り、および鋳造が行われます。その結果、最小限の二次加工で厳しい寸法要件を満たすネットシェイプ部品が得られます。これは、大量生産の電気、自動車、産業用途で重要です。
プロセスの概要
製造手順は、通常厚さ 0.05 mm ~ 3.0 mm の銅ストリップをコイルからプレスに供給することから始まります。順送金型は、複数の操作を 1 回のストロークで実行します。 プロセスの連続的な性質により、部品間の一貫した再現性が可能になり、年間 10 万個から数千万個の生産量に対応できます。 重要な手順には、正確な位置合わせのためのパイロット、外側プロファイルのブランキング、半径やエンボスなどのフィーチャの形成、完成した部品をキャリアから分離することが含まれます。高度なツールはインダイセンシングシステムとビジョンシステムを統合し、リアルタイムで逸脱を捕捉します。
銅を選ぶ理由
銅の導電率 (純グレードの場合は最大 100% IACS) により、銅は通電コンポーネントに最適な材料となります。ステンレス鋼の約 20 倍の熱伝導率により、パワーモジュールや LED アセンブリの敏感な接合部から熱を奪います。さらに、銅は多くの屋内環境で保護めっきを必要とせずに自然な耐食性を備え、延性が高いため、展性の低い材料では亀裂が生じるような複雑な形状の成形が可能です。 アルミニウムと比較して、銅プレス部品は、銅導体と嵌合する際の電気腐食のリスクを排除し、製品ライフサイクル全体にわたる終端故障モードを軽減します。
適切な銅合金の選択
合金の選択は、仕様プロセスにおいて最も重要な決定事項です。電気的、機械的、熱的、経済的要因を、意図した動作環境と比較検討する必要があります。最も一般的にプレス加工される 3 つの銅ファミリー (純銅、真鍮、リン青銅) はそれぞれ、明確なトレードオフ プロファイルを示します。
純銅、黄銅、りん青銅
| 合金 | 導電率 (%IACS) | 代表的なUTS(MPa) | 延性 | 主な利点 |
|---|---|---|---|---|
| C11000 (ETP 銅) | 100 | 220~310 | 素晴らしい | 最高の電気/熱伝導率 |
| C26000 (カートリッジ真鍮) | 28 | 310~580 | 良い | 被削性とコストのバランス |
| C51000(りん青銅) | 15 | 470–690 | 中等度 | 耐疲労性とバネ性 |
純銅 (C11000) は、最小限の電圧降下や最大限の熱伝達が必要なバス バー、配電接点、ヒートシンクには比類のない素材です。ただし、降伏強度が低いため、バネ式コンタクトでの使用は制限されます。黄銅 (C26000) は、強度、耐食性、原材料コストのバランスが優れているため、コネクタ、端子、および工業用装飾金具に最適です。 リン青銅 (C51000) は、ばね特性と疲労寿命の最良の組み合わせを提供し、毎年数十億個の電気接点ばねや EMI シールド フィンガーに使用されています。 この合金は数千回の嵌合サイクルにわたって接触力を維持できるため、コネクタやリレー ソケットには不可欠なものとなっています。
材料の選択要素
選択マトリックスには、導電性と強度のほかに、成形性 (R/t 比制限)、高温での耐応力緩和性、後続のめっきまたは溶接プロセスとの適合性も含める必要があります。 CPU ヒートシンク フィンの場合、熱拡散率とはんだ付けのしやすさが重要です。軸受保持器の場合、繰返し荷重下での疲労強度と油の適合性が優先されます。 アプリケーションにおける主な故障モード(電気的過熱、機械的破壊、または腐食)から始めると、合金分野がすぐに絞り込まれ、材料コストを押し上げる過剰仕様が防止されます。
設計と製造に関する考慮事項
最適な合金を選択したとしても、部品の形状が板金変形の基本を無視している場合、歩留まりと品質を実現することはできません。設計エンジニアとスタンピングサプライヤーが早期に連携することで、ツーリングのリードタイムを短縮し、コストのかかる現場での故障を回避できます。
曲げ半径とスプリングバック
ほとんどの銅合金では、1 つの材料厚さの最小内側曲げ半径が安全な開始点ですが、粒子方向が有利に配向された焼きなましされた材料では、より狭い半径も実現可能です。スプリングバック (パンチが後退した後に曲げ角度が開く原因となる弾性回復) は、工具形状で補正する必要があります。銅合金は通常、ステンレス鋼よりもスプリングバックが少ないですが、リン青銅は焼き戻しに応じて 2° ~ 6° のオーバーベンド角度が必要になる場合があります。 有限要素シミュレーションを使用したスプリングバックの予測により、トライアウトの繰り返しが削減され、コイル ロット全体での寸法安定性が確保されます。
公差と精度管理
順送スタンピングでは、重要なフィーチャーの寸法公差を日常的に±0.05 mm に保つことができ、インダイコイニングまたはシェービングステーションを通じてより厳しい制限を達成できます。穴のサイズ、ピッチ距離、平面度の要件は、ISO 2768 などの業界標準に照らして検討する必要があります。たとえば、薄壁の銅製ベアリングケージの場合、一貫した壁厚と同心度を 10 µm 以内に維持することが、精密モーター用途におけるケージの動的バランスと騒音レベルを決定します。 社内に工具設計と CNC 研削機能を備えたサプライヤーは、数百万回のヒットにわたって微小公差を維持できる有利な立場にあります。
表面仕上げと後処理
多くの銅スタンピングは、本来の耐食性に依存して、成形されたままの状態で使用されます。追加の保護またははんだ付け性が必要な場合は、選択的または全体的なめっきプロセスを使用して、電気めっきの錫、銀、またはニッケル仕上げが適用されます。目に見える環境や過酷な環境で使用される真鍮部品では、不動態化処理と変色防止コーティングが一般的です。スタンピングのサプライヤーは、熱衝撃試験を通じてメッキの密着性を検証し、ミクロセクションでコーティングの厚さを測定する必要があります。
銅プレス部品の代表的な用途
打ち抜き銅コンポーネントの多用途性は、ナノメートルスケールのチップ相互接続から頑丈な産業用開閉装置に至るまで、業界全体での存在に反映されています。次の例は、銅の特性が製品の性能を直接実現する高価値のアプリケーションを示しています。
電気・電子部品
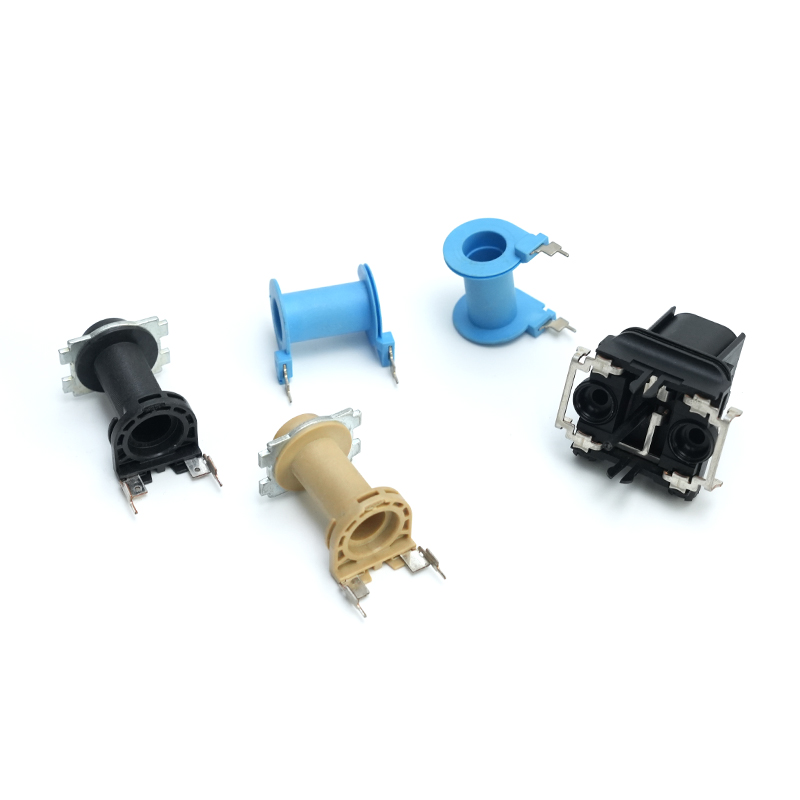
プレス加工された銅の消費量の 60% 以上が、配電および電子相互接続に使用されます。端子台、ヒューズ クリップ、アース ストラップ、EMI/RFI シールドは、年間数十億個生産されています。リン青銅打ち抜きコンタクトはモジュラー コネクタやスマート カード リーダーの根幹であり、安定した挿入力と長期信頼性は譲れないものです。
自動車および産業用ベアリング
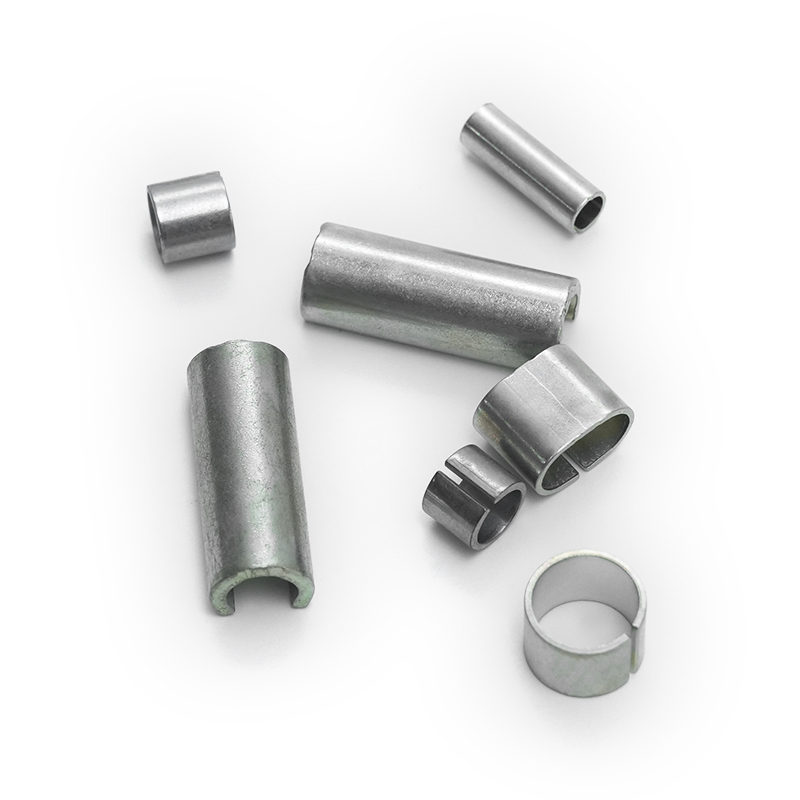
銅合金のプレス加工は、回転機器において重要な役割を果たしますが、目には見えないことがよくあります。薄肉の銅製ベアリングケージは、高速電動モーターベアリングの転動体を保持し、軽量さと優れた潤滑剤適合性を兼ね備えています。真鍮のベアリングダストキャップとシールリテイナーは、正確な軸方向の位置を維持しながら汚染を防ぎます。 これらのコンポーネントは、遠心力、-40 °C ~ 150 °C の熱サイクル、数百万回の回転サイクルに変形することなく耐える必要があります。
熱管理ソリューション
CPU ヒートシンクのフィンからパワー半導体のベースプレートに至るまで、プレス加工された銅部品は、ジャンクション温度を安全な動作限界内に保つために必要な熱経路を提供します。スカイブ加工またはスタンプ加工された銅フィン アレイは、サーバーの冷却に重要な高い表面積と低い空気側圧力降下を実現します。複雑なフィン形状をスタンピングしてヒート パイプにはんだ付けまたはろう付けする能力は、有能なスタンピング サプライヤーが調整できる補完的なプロセスの範囲を示しています。
銅プレス部品の調達: バイヤーのチェックリスト
十分に準備された RFQ パッケージにより、見積もりの精度が向上し、ツールへの投資が行われる前にサプライヤーの技術的な深さが明らかになります。次のセクションでは、どのような情報を収集し、製造能力を評価するかを概説します。
見積もりを依頼する前に準備するもの
- 詳細な 2D 図面と 3D CAD モデル: すべての重要な寸法、公差、およびデータム参照を含めます。
- 材質仕様: 合金グレード、質別(H02、H04 など)、および任意の優先サプライヤー認証。
- 年間の量と納入頻度: 部品が安定的に稼働する品目なのか、それともプロジェクトベースの需要が急増しているのかを定量化します。
- 表面仕上げ要件: 裸の銅が許容されるかどうか、またはメッキ、不動態化、または洗浄残留物の制限が適用されるかどうかを指定します。
- アプリケーション環境: 動作温度範囲、化学物質への曝露、および嵌合部品の材質により、材質やめっきの選択に影響を与える潜在的なリスクが明らかになります。
品質の検証と認証
有能な銅スタンピングサプライヤーは、プロセス能力指数 (重要な特性については Cpk ≥ 1.33) を通じて統計的プロセス管理を実証し、ISO 9001 認定の品質管理システムを維持します。自動車グレードの安全コンポーネントの場合、IATF 16949 認証により、欠陥防止とトレーサビリティがさらに強化されます。入荷する材料証明書は ASTM B152 または同等の規格に準拠していることを示す必要があり、工場までのロットのトレーサビリティが標準で期待されています。 全寸法レイアウト、導電率測定、プレス加工されたエッジの顕微鏡断面図を含む初品検査レポートは、プロセスの成熟度の客観的な証拠を提供します。
サプライヤーの能力の評価
1 個あたりの価格だけでなく、社内の金型設計と製造の幅広さ、プレストン数の範囲 (通常、銅スタンピングの場合は 25 ~ 400 トン)、タッピング、リベット締め、自動光学検査などの二次作業を評価します。独自の順送金型を設計し、工具履歴データベースを管理しているサプライヤーは、設計の変更に迅速に対応し、工具のメンテナンスを積極的にスケジュールすることができます。薄壁の銅製ベアリングケージ、複雑なヒートシンクフィン、または連続的なリン青銅接触ストリップの製造に関する文書化された経験を探してください。これらの用途には、一般的なスタンピング会社には欠けている深い材料知識とプロセス制御が必要です。
精密銅スタンピングは、材料科学、工具工学、量産経済の交差点に位置します。仕様を主要な機能要件に固定し、サプライヤーにプロセスに関する詳細な質問を早期に行うことで、エンジニアリングおよび調達チームは、隠れたコスト割増なしに性能目標を満たすコンポーネントを確保できます。最高の銅スタンピング結果は、コンセプト段階からサプライヤーの材料と工具の専門知識が関与する設計と製造のパートナーシップから生まれます。